український
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
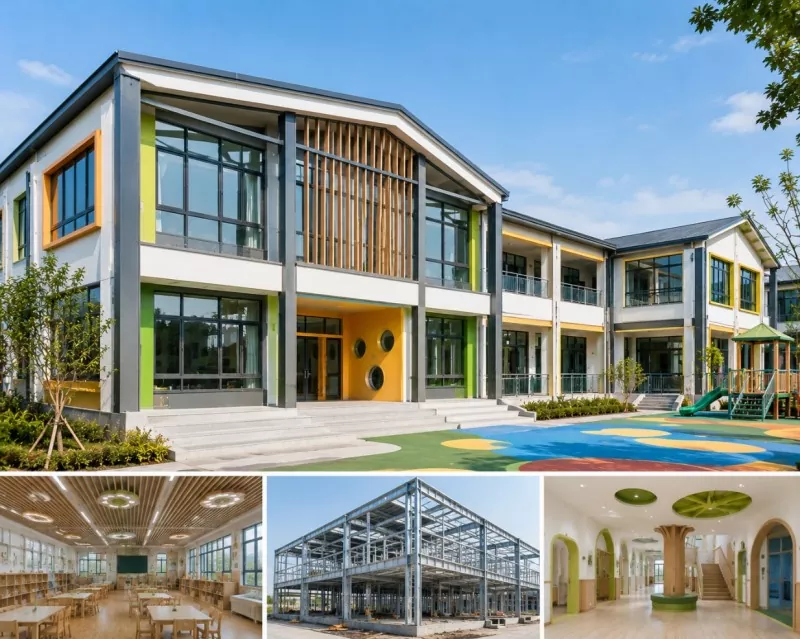
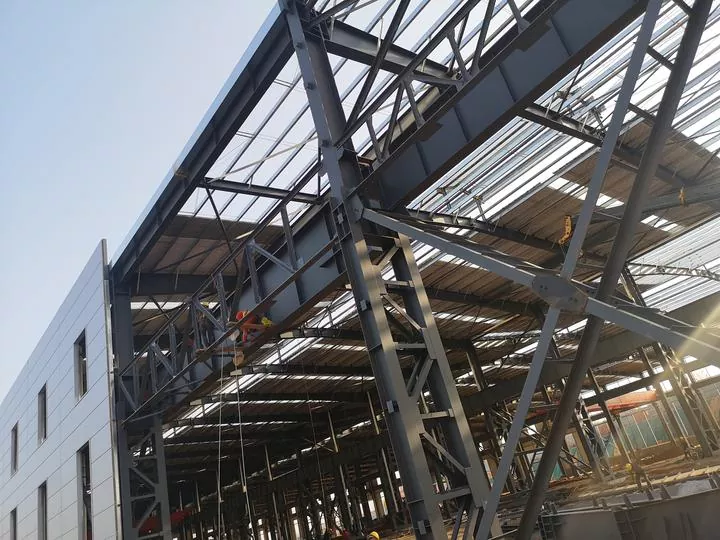
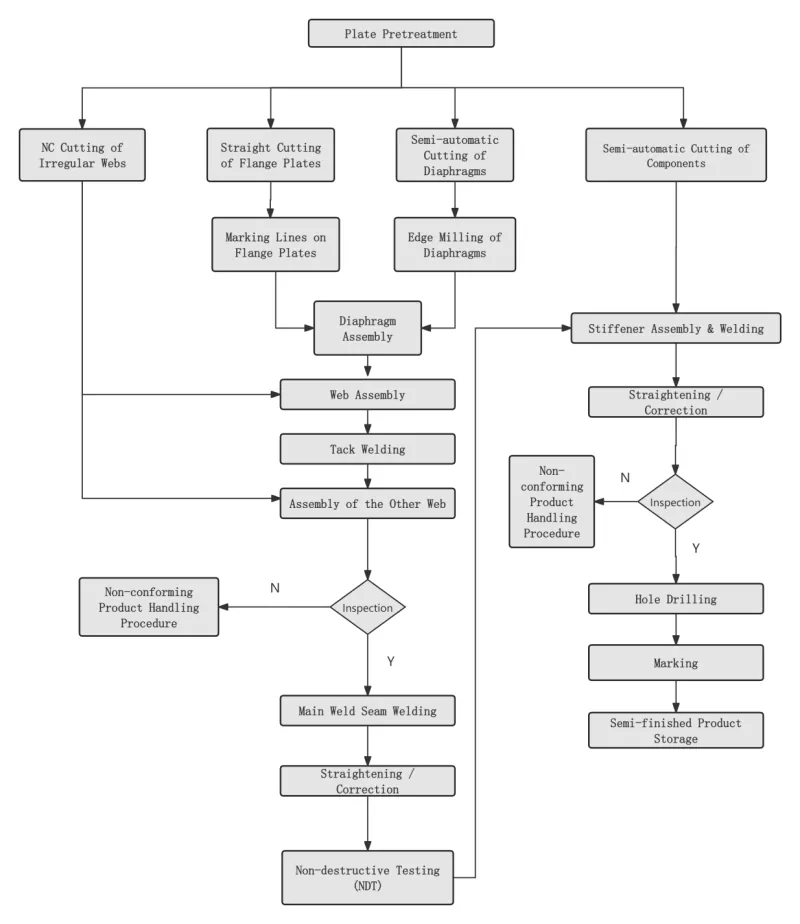
EIHE Steel Structure's Box Colon Processing Flow & Engineering Application Achievements
I. Креслення генерального плану
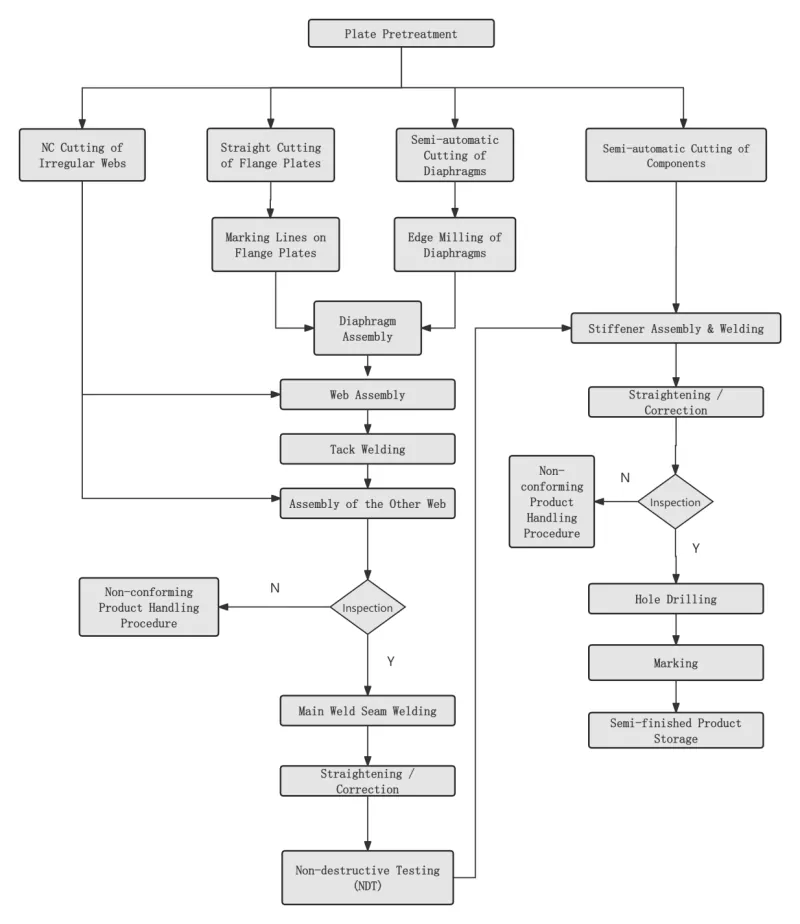
Ⅱ. Ключовий процес
|
Крок 1 Попередня обробка поверхні сталевої пластини |
Проводиться відповідно до проектних або технологічних вимог перед заготовкою сталевих листів. |
|
|
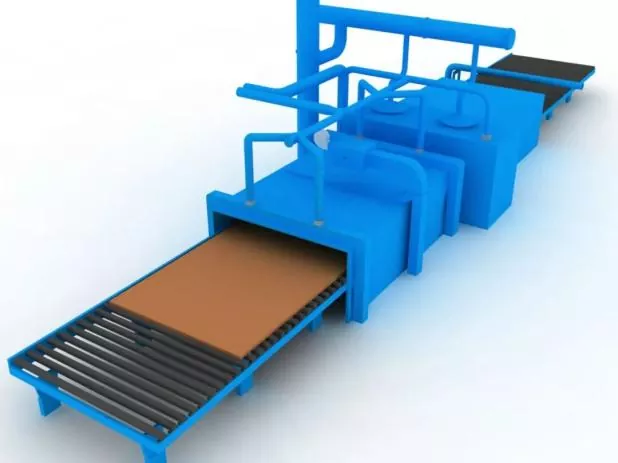
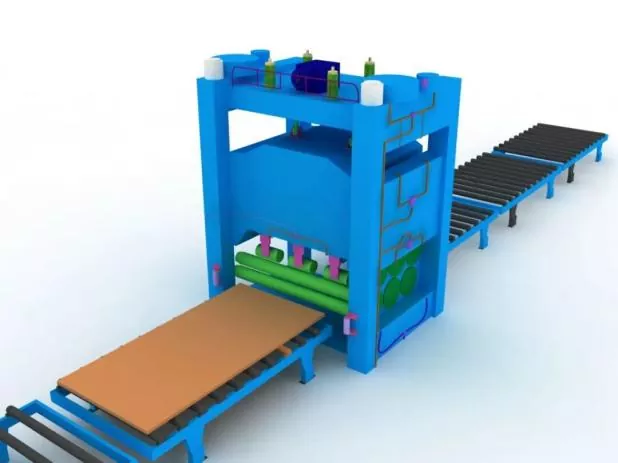
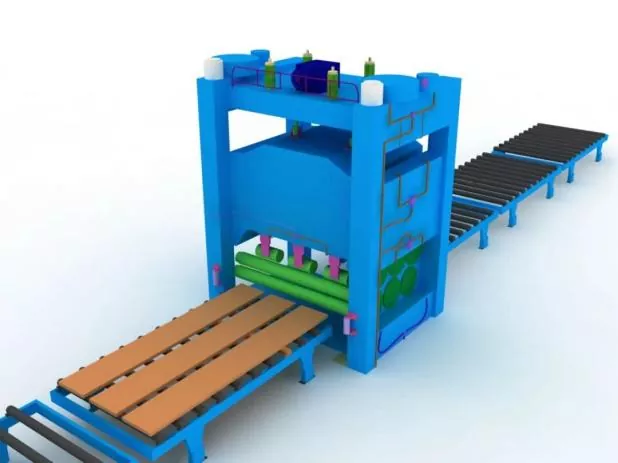
Крок 2 Випрямлення сталевої пластини |
Загальне випрямлення повинно бути виконано після попередньої обробки сталевої пластини, щоб забезпечити точність штампування та зняти внутрішні залишкові напруги сталевої пластини. |
|
|
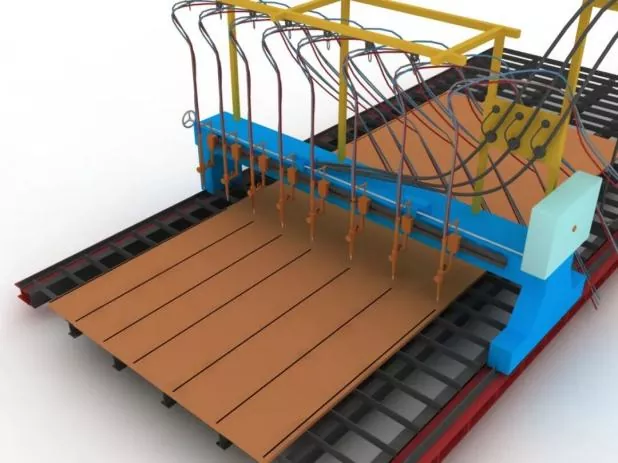
Крок 3 Вирізання та готування деталей |
Перед різанням відрегулюйте ріжучу машину, перевірте модель насадки та перевірте стабільність тиску повітря. |
|
|
Під час різання спочатку розігрійте різальний шов сталевої пластини та суворо контролюйте швидкість різання. |
||
|
Крок 4 Вторинне випрямлення деталей |
Виконується після заготовки сталевих пластин для забезпечення точності складання та зменшення внутрішньої залишкової напруги сталевих пластин. |
|
|
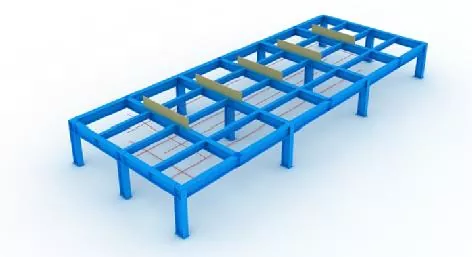
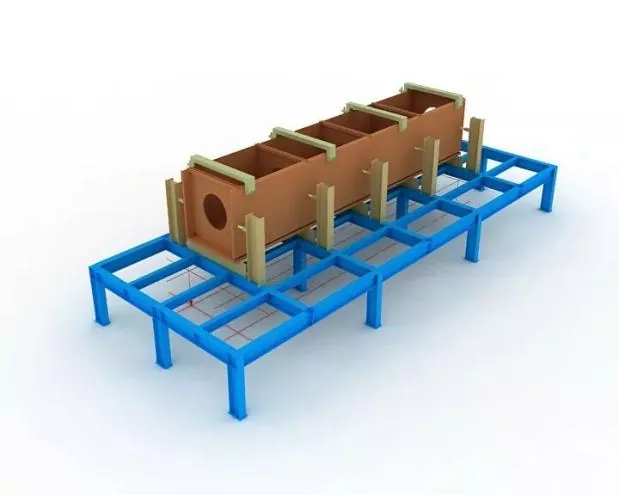
Крок 5 Налаштування пристосувань і ліній макета |
Перед складанням спочатку слід встановити лінії макета та пристосування. |
|
|
Під час монтажу кондуктора необхідно забезпечити горизонтальний рівень верхнього отвору, а також забезпечити достатню жорсткість і міцність. |
||
|
Усі пристосування та лінії макета можуть бути введені в експлуатацію лише після перевірки та схвалення призначеним персоналом. |
||
|
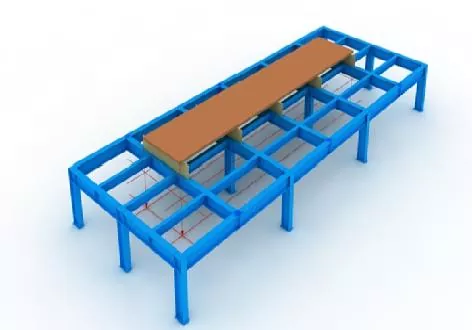
Крок 6 Розташування нижньої панелі |
Точне позиціонування за допомогою схилу та ліній макета. |
|
|
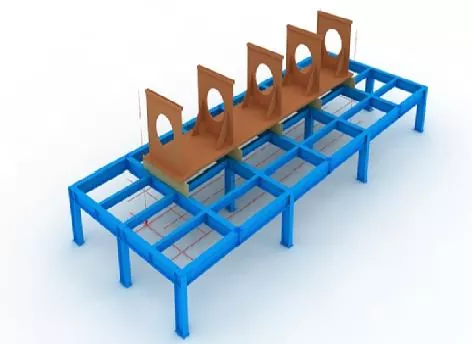
Крок 7 Збірка діафрагми |
Перед складанням діафрагм позначте позиційні лінії на нижній панелі та видаліть плаваючу іржу з обох сторін ліній за допомогою шліфувального круга. |
|
|
Після встановлення діафрагм закріпіть їх прихватками. |
||
|
Крок 8 Веб-складання |
Після того, як полотно зібрано та кваліфіковано, щільно притисніть його до діафрагми за допомогою домкрата, а потім закріпіть прихватками.
|
|
|
Крок 9 Збірка верхньої панелі |
Завершіть точне позиціонування верхньої панелі за допомогою схилу, а потім зафіксуйте прихватками. |
|
|
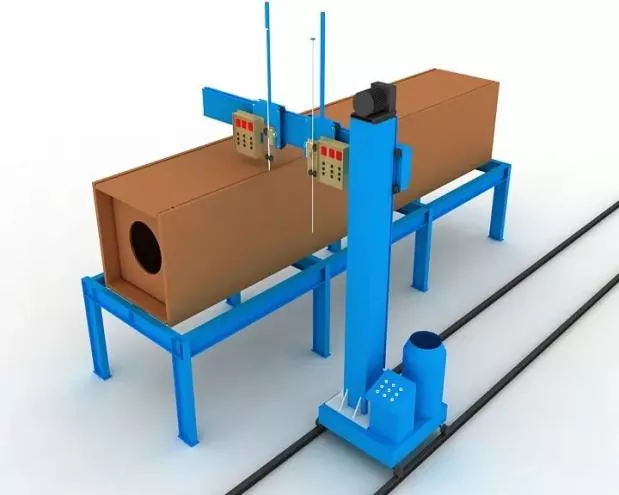
Крок 10 Електрошлакове зварювання діафрагми |
Для діафрагм прийнято одностороннє електрошлакове зварювання. |
|
|
Під час зварювання на верхніх і нижніх отворах отворів для електрошлакового зварювання повинні бути встановлені мідні гільзи для запалювання і гасіння дуги. |
||
|
Зварювальний струм і напруга повинні суворо контролюватися протягом усього процесу зварювання, і слід приділяти увагу зміні кольору зони електрошлакового зварювання на полотні. |
||
|
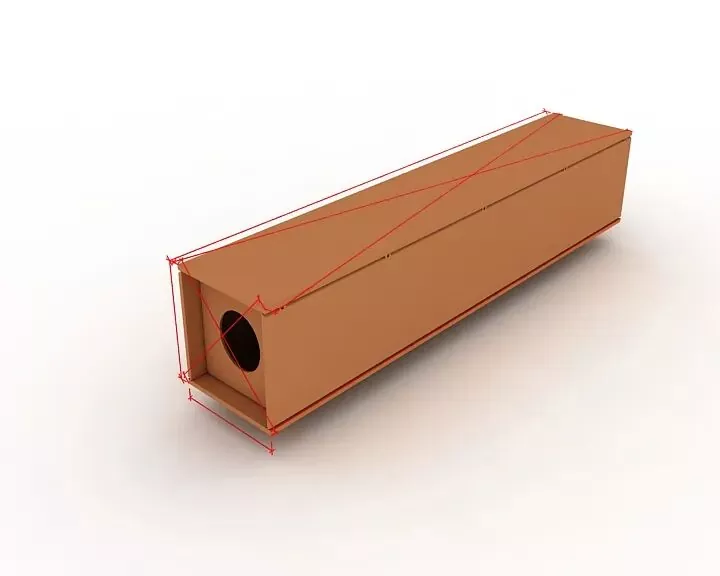
Крок 11 Загальний огляд |
Під час перевірки зосередьтеся на перевірці, чи відповідають довжина компонента, діагональні розміри та розміри кінцевої частини вимогам конструкції та специфікації, і виправте всі деталі, що виходять за межі допуску. |
|
|
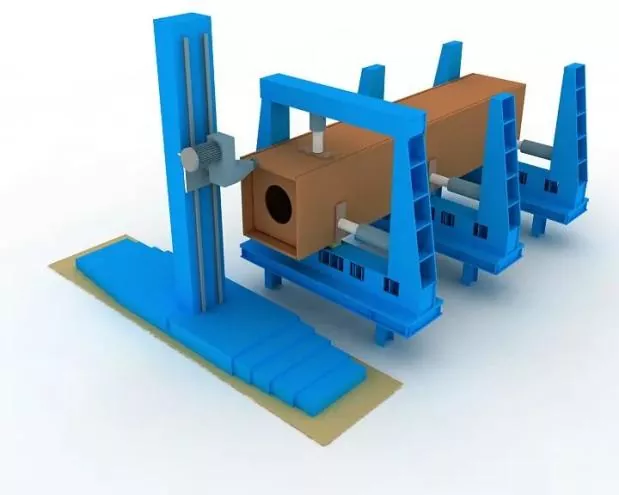
Крок 12 Концеве фрезерування |
Фрезерувати торець після складання і зварювання. |
|
|
Забезпечте рівність елементів і паралельність між торцем і фрезою. |
||
|
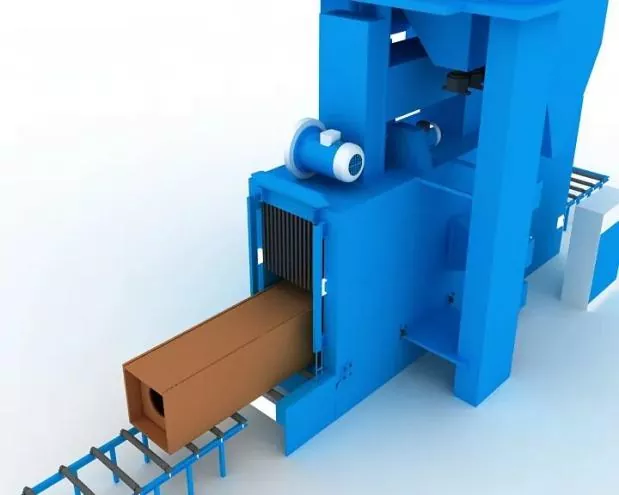
Крок 13 Піскоструминна обробка та видалення іржі |
Після зварювання повністю видаліть іржу за допомогою піскоструминної обробки, а потім перейдіть до конструкції покриття. |
|
Ⅲ. Специфікації для складання, позиціонування та зварювання
|
Точність складання |
Під час складання: ● Для контролю зварювальної деформації слід застосувати відповідні обмеження. ● Допуски на усадку під час зварювання та прийнятну зворотну деформацію мають бути зарезервовані для контролю розмірів компонентів і забезпечення правильної форми. |
|
Допустимі відхилення при виготовленні та монтажі зварних з'єднань, а також допуски на розміри конструктивних компонентів повинні відповідати вимогам Кодексу прийнятності якості будівництва сталевих конструкцій (GB 50205). |
|
|
Зварювання позиціонування збірки |
Реалізується методом напівавтоматичного газодугового зварювання суцільним дротом (GMAW). |
|
Зварювальник |
Зварювальники, які займаються зварюванням прихватками, повинні мати відповідні кваліфікаційні сертифікати, зазначені в Технічних умовах на зварювання будівельних сталевих конструкцій (JGJ81). |
|
Положення прихваток зварних швів |
Розташування прихваточних швів: прихватки повинні уникати початку та кінця формальних зварних швів і не повинні розміщуватися на кутах, краях, торцях та інших критичних ділянках, схильних до структурної міцності та дефектів виготовлення. |
|
Для Т-подібних з’єднань зварювання прихватками: повинно виконуватися симетрично з обох сторін; тим часом слід якомога більше уникати зварювання прихватками всередині канавки. Для зварювання канавок з повним проплавленням: зварювання прихватками виконується на канавці для зворотного жолоблення, наприклад, зворотне жолоблення. |
|
|
Позиції складання та зварювання зварювальних опорних пластин, а також напірних і зливних пластин повинні відповідати відповідним стандартам |
|
|
Зварювальні матеріали |
Зварювальні матеріали, що використовуються для складання та зварювання прихватками, повинні бути узгодженими з матеріалами для офіційного зварювання, тобто мають бути прийняті ті самі зварювальні матеріали, що й для офіційного зварювання. |
|
Для монтажного зварювання між сталлю високої міцності та сталлю низької міцності зварювальні матеріали вибирають відповідно до марки сталі низької міцності. |
Схожі новини
- Вітання з національним днем від Eihe Steel Structure
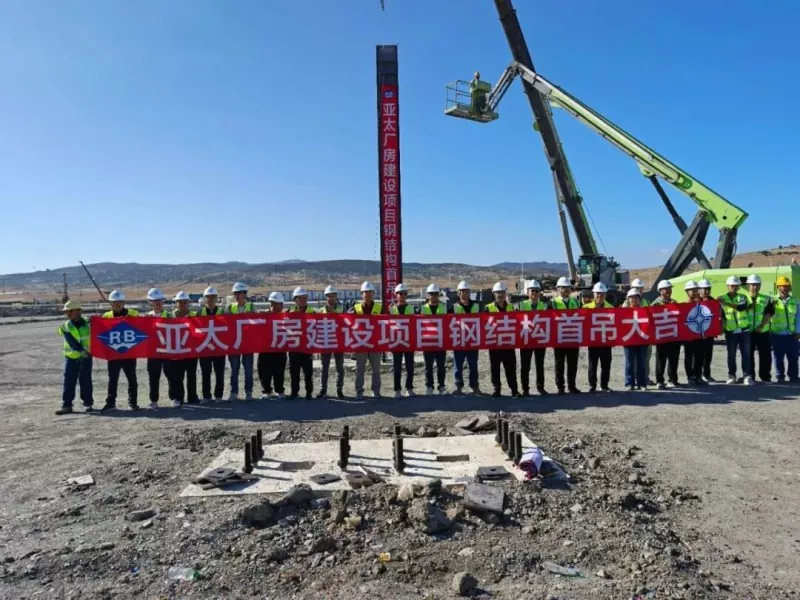
- Успішного першого підйому! Проект Азіатсько-Тихоокеанського регіону Марокко, реалізований Eihe Steel
- Поновлення кваліфікації схвалено! Eihe постійно розширює світовий ринковий слід
- Доставка сталевих конструкцій EHSS для аеропортів і станцій
- Фокус на глобальному розвитку: Шаньдунська асоціація сталевих конструкцій успішно провела конференцію з обміну досвідом щодо інтернаціоналізації промисловості
- EHSS з повним успіхом організувала 8-й Шаньдунський форум високоякісного розвитку сталевих конструкцій і щорічну конференцію SSSIA 2026 у Циндао
Залиште мені повідомлення