український
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Не знаєте антикорозійного захисту сталевих конструкцій? Стандартні параметри та вказівки щодо вибору
Сталева конструкціяАнтикорозійна захист має вирішальне значення для продовження терміну служби будівель. Схеми захисту від корозії відрізняються залежно від різних природних умов і умов експлуатації. Необхідно провести комплексну оцінку як для підготовки поверхні, так і для антикорозійних заходів, щоб скоротити початкові витрати на будівництво та продовжити термін служби будівлі.
Всі типи будівель піддаються впливу корозійних середовищ, які класифікуються на різні категорії корозії залежно від умов експлуатації.
|
Категорія корозії |
Типове середовище |
|
C2 (низький) |
Сухі внутрішні території, неопалювані склади |
|
C3 (середній) |
Міські промислові зони, загальні заводи |
|
C4 (високий) |
Хімічні заводи, прибережні промислові зони |
|
C5 (дуже високий) |
Промислові зони з підвищеною вологістю, морські прибережні регіони |
Необхідно вибрати різні схеми захисту від корозії, щоб справлятися з різними корозійними середовищами. Незалежно від того, яке рішення буде прийнято, підготовка поверхні закладає основу захисту від корозії та визначає, чи зможе захисне покриття працювати згідно з проектом. Загалом піскоструминна або дробеструйна обробка застосовується для видалення іржі цехів сталевих конструкцій з мінімальним ступенем чистоти Sa2,5, що визначається як дуже ретельне струменеве очищення. Крім того, слід враховувати початковий ступінь іржі сталевих підкладок. Сировина, яка не відповідає необхідному стандарту навіть після обробки поверхні, повинна бути замінена або викинута.
|
Розмір |
Дробеструйна обробка |
Піскоструминна обробка |
Піскоструминна обробка |
|
Принцип роботи |
Механічний силовий метод |
Пневмосиловий метод |
Пневмосиловий метод |
|
Ефективність |
Високий |
Відносно низький |
Нижче, ніж дробеструйна обробка |
|
Вартість |
Високі початкові інвестиції, низькі довгострокові витрати |
Низька початкова вартість, висока вартість праці |
Між дробоструминною та піскоструминною обробкою |
|
Екологічна ефективність |
Експлуатується в закритому приміщенні |
Схильний до великого утворення пилу |
Краще, ніж піскоструминна обробка |
|
Гнучкість |
Сліпі плями існують |
Підходить для складних компонентів |
Підходить для невеликих складних компонентів |
|
Сценарії застосування |
Попередня обробка заготовки |
Готові компоненти |
Зміцнення поверхні, дрібні складні компоненти |
Після завершення підготовки поверхні слід підібрати антикорозійну систему. Фарбування напиленням і гаряче цинкування є двома основними рішеннями. Крім того, кілька перевірених зрілих антикорозійних методів широко застосовуються в практичних проектах:
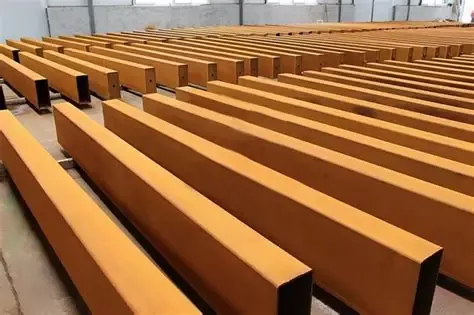
(1) Сталь, що витримує атмосферні впливи, принципово вирішує проблеми корозії, застосовні до часткового зовнішнього використаннясталеві конструкції, але з недоліками висока вартість і поганий зовнішній вигляд.
(2) Термічне напилення (напилення алюмінію / напилення цинку) забезпечує продуктивність, еквівалентну гарячому цинкуванню, і забезпечує кращу адаптованість до розмірів компонентів, що ідеально підходить для спеціальних сталевих елементів і сильно корозійних середовищ.
(3) Катодний захист заснований на електрохімічних антикорозійних принципах, які в основному застосовуються до сталевих конструкцій, занурених під воду або похованих під землею. Інноваційні композитні системи захисту служать альтернативою традиційним рішенням, таким як інтегровані антикорозійні та вогнестійкі покриття та графенові надміцні антикорозійні покриття.
Багатошарова система напилення
Антикорозійна система напилення для сталевих конструкцій створює багатошарове захисне покриття на поверхнях компонентів з диференційованими функціями, які в основному поділяються на три шари: грунтовка, проміжне покриття та верхнє покриття. Грунтовка служить для адгезії та захисту від іржі. Зазвичай використовується епоксидна цинкбагата грунтовка з вмістом цинку не менше 70%. Альтернативою є неорганічна ґрунтовка, багата цинком, але товщина її сухої плівки вимагає суворого контролю. Проміжне покриття з епоксидного слюдяного оксиду заліза наноситься як проміжний шар, а фінішне покриття – аліфатичний поліуретановий або фторвуглецевий верхній шар. Усі процедури системи розпилення повинні бути завершені на тому ж заводі, щоб забезпечити стабільну роботу та надійну антикорозійну дію.

Оцинкування
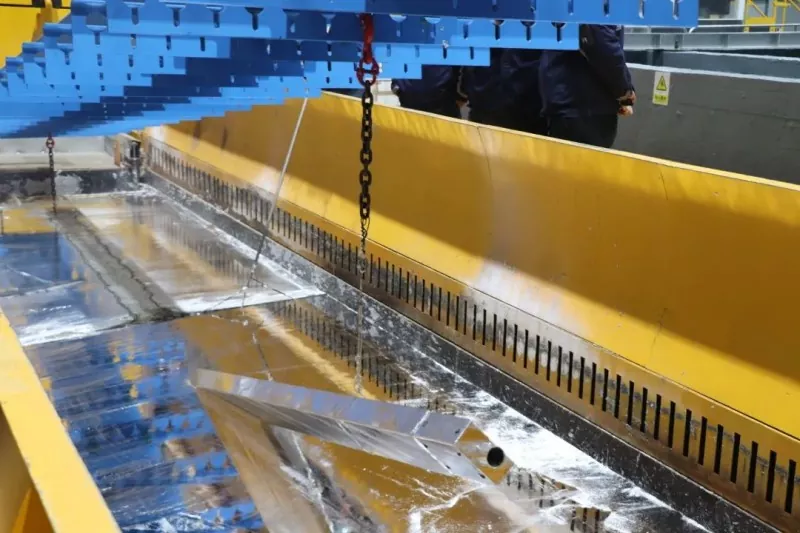
Оцинковка поділяється на гаряче цинкування та електрогальванічне (звичайне цинкування). Гаряче цинкування (повна назва: гаряче цинкування) утворює захисне цинкове покриття шляхом занурення сталі у ванну з розплавленим цинком. Він має товстий шар цинку від 65 мкм до 200 мкм. Завдяки видатній стійкості до корозії, тривалому терміну служби, міцній адгезії та простому процесу, він має недолік посереднього зовнішнього вигляду та підходить для великих структурних компонентів. Електрогальванізація наносить цинкове покриття за принципом електролізу. Його цинковий шар відносно тонкий, зазвичай від 20 мкм до 30 мкм. Має гарний декоративний ефект, але складний процес виробництва, який застосовний до невеликих точних деталей або конструкцій, які потребують легкого антикорозійного захисту.
Захист від корозії дляцехи металоконструкційпочинається з підтвердження корозійної категорії робочого середовища, завершення кваліфікованої підготовки поверхні та вибору відповідного антикорозійного розчину. Як професійний виробник сталевих конструкцій, EHSS глибоко володіє всіма антикорозійними процесами та може допомогти вам у виборі економних та високоефективних систем захисту від корозії.
Схожі новини
- Як вибрати відповідний розмір для конструкції стайні зі сталевим каркасом?
- Збірка сталевих конструкцій на місці + Робочий процес інтегрального підйому + ключові зауваження
- Чому для сучасного життя варто вибрати двошаровий збірний сталевий каркасний будинок?
- Дев'ять ключових моментів для проектування та будівництва заводських будівель із сталевих конструкцій
- Як сталеві конструкції курника можуть покращити управління птахофабриками?
- «Локомотивні» промислові будівлі: 3-поверховий офіс має бути сталевим чи бетонним?
Залиште мені повідомлення