український
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Аналіз технології виробництва металоконструкцій
Ⅰ. Огляд
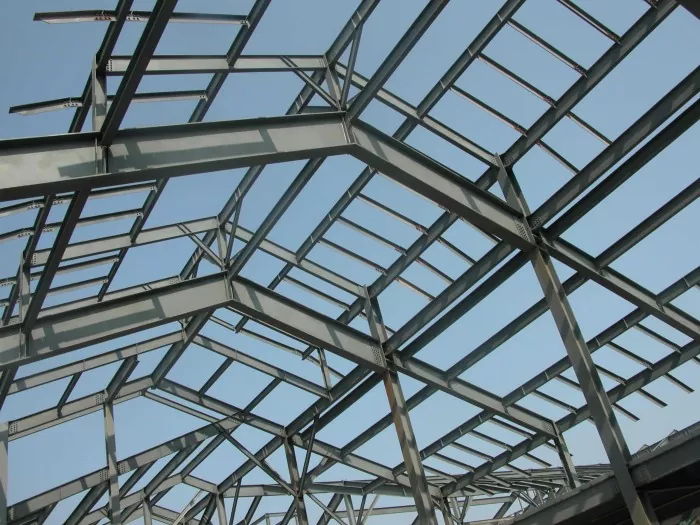
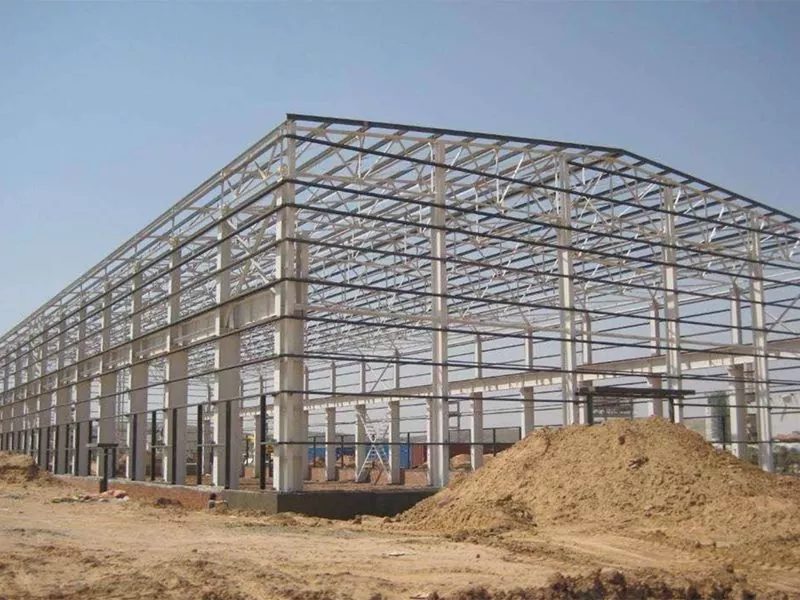
Виготовлення металоконструкційце процес перетворення проектних креслень у фізичні структурні компоненти. Його суть полягає в переробці сталевих матеріалів у кваліфіковані сталеві конструкційні елементи відповідно до проектних вимог за допомогою заводських виробничих процедур, зберігаючи в основному незмінні поперечні властивості сталі.
Технологія виробництва сталевих конструкцій в цілому схожа з технологією механічного виготовлення. Однак, враховуючи, що вироби зі сталевих конструкцій остаточно збираються на будівельних майданчиках, їхні процеси приділяють більшу увагу контролю точності та запобіганню деформації.
Ⅱ. Схема процесу виробництва сталевих конструкцій
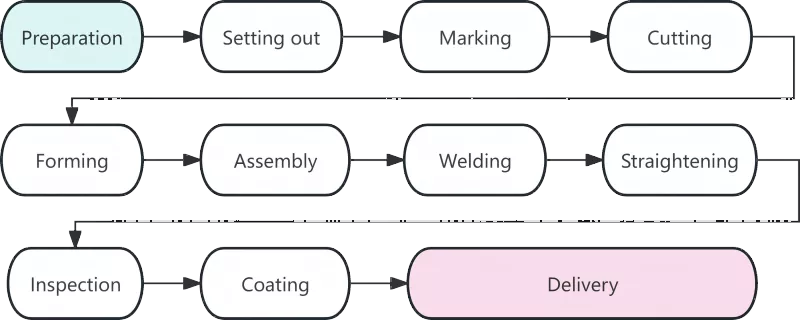
Ⅲ. Детальний аналіз кожної робочої процедури
|
процес |
опис |
|
Підготовка матеріалу |
Підготовка матеріалу знаменує собою початок виготовлення металоконструкції, і його якість безпосередньо впливає на всі подальші робочі процедури. Основні завдання на цьому етапі включають приймання матеріалу, рихтування та очищення поверхні. Після того, як сталеві матеріали надходять на фабрику, їхні сертифікати матеріалів перевіряються на фактичну продукцію. Повторна перевірка хімічного складу та механічних властивостей повинна бути проведена для сталей, які використовуються в основних конструкційних компонентах. Деформовані сталі, що утворилися під час транспортування, виправляють за допомогою роликових випрямлячів або гідравлічних домкратів. Досвід показує, що приблизно 80% помилок розмірів при штампуванні виникають через невипрямлену сировину. |
|
Лофтінг |
Лофтінг є першим критичним кроком для контролю точності у виробництві сталевих конструкцій. На спеціальних платформах або макетних таблицях технічні спеціалісти малюють повномасштабні з’єднання та контури компонентів у співвідношенні 1:1 відповідно до проектних креслень, щоб визначити форми деталей. На додаток до перевірки розмірів на кресленні, допуск на усадку під час зварювання повинен бути зарезервований відповідно до вимог відповідних процесів. Як правило, на кожен стиковий зварювальний шов необхідно відводити припуск від 1 до 1,5 міліметрів. |
|
Маркування |
Також відоме як скрайбування, маркування відноситься до процедури використання шаблонів для позначення позицій отворів і ліній обробки для контурів компонентів на сталевих пластинах і профілях. Для максимального використання матеріалу дотримується принцип «спочатку великі частини, потім маленькі». Завдяки оптимізованому макету загальний рівень використання матеріалу може досягати понад 85%, а після оптимізації вкладень може навіть перевищувати 92%. |
|
Нарізка |
Різання — це процес поділу сировини на окремі частини по розмічених лініях. Основні методи різання включають газове різання, плазмове різання та лазерне різання. Широке застосування технології різання з числовим керуванням підвищило точність і ефективність виготовлення сталевих конструкцій. Деякі поверхні різу придатні для прямого зварювання без вторинної обробки краю. |
|
Формування |
Нелінійні компоненти, такі як вигнуті балки та зігнуті труби, мають формуватися шляхом холодного або гарячого згинання. Холодне згинання виконується при кімнатній температурі та застосовується до звичайних вигнутих компонентів. Для гарячого згинання сталі перед згинанням нагрівають до 900-1100 °C, що прийнято для товстих пластин або деталей з малими радіусами згину. |
|
Збірка |
Складання - це з'єднання оброблених деталей за кресленнями і тимчасове їх закріплення прихватками. Стандартна процедура складання виглядає наступним чином: відшліфуйте з’єднувальні шви фланцевих пластин → видаліть задирки на пластинах з перетинкою → досягніть точного позиціонування за допомогою монтажної машини → завершіть збірку односторонньої сталі Т-подібного профілю → переверніть збірку та завершіть загальне формування. |
|
Зварювання |
Зварювання є основною процедурою у виробництві сталевих конструкцій з високими технічними вимогами та суворим контролем якості. Зазвичай використовувані методи зварювання включають автоматичне зварювання під флюсом, зварювання в захисному газі CO₂ і дугове зварювання в екранованому металі. |
|
Випрямлення |
Термічна напруга, що виникає під час зварювання, спричинить деформацію компонента, яку необхідно усунути шляхом випрямлення для відновлення початкової геометричної форми. Загальні методи правки включають механічну правку, полум'яну правку та комбіновану правку. Нагрівання на одній і тій же позиції не можна проводити більше трьох разів, а перегрівання суворо заборонено. |
|
Огляд |
Проходячи через весь виробничий процес, перевірка є ключовою гарантією якості продукції. Поетапна перевірка в основному охоплює перевірку сировини, перевірку в процесі виробництва та перевірку після зварювання. Всередині зварних швів не допускаються фатальні дефекти, такі як тріщини та неповне зварювання. |
|
Покриття |
Покриття забезпечує антикорозійний і вогнезахист сталевих конструкцій. Стандартна система покриття складається з трьох шарів: епоксидної ґрунтовки з високим вмістом цинку, проміжного покриття на основі епоксидного слюдяного заліза та верхнього покриття з поліуретану або фторвуглецю. Вогнестійке покриття наноситься кількома тонкими шарами. Температура навколишнього середовища для нанесення покриття повинна бути не нижче 5°C, відносна вологість не повинна перевищувати 85%, а температура поверхні сталі повинна бути щонайменше на 3°C вищою за точку роси. |
|
Доставка з заводу |
Доставка є завершальним етапом виготовлення металоконструкцій. Компонентам, які пройдуть остаточну перевірку, буде присвоєно унікальні серійні номери та позначки. Компоненти повинні бути згруповані в групи відповідно до послідовності встановлення. Дерев’яні блоки або гумові прокладки повинні бути розміщені між компонентами, щоб запобігти подряпинам покриття. |
IV. Тенденції розвитку сучасної технології виготовлення металоконструкцій
Сучасна сталева конструкціявиробництво стає все більш інтелектуальним і механізованим, щоб підвищити точність і ефективність виробництва. Технологія числового керування, автоматичне зварювання, застосування BIM та віртуальне моделювання для попереднього складання представляють майбутні тенденції розвитку галузі.
Виробництво сталевих конструкцій — це цілісна система, що включає тісно пов’язані процеси, високі вимоги до точності та суворий контроль якості. Кожна процедура від макета до покриття безпосередньо впливає на якість готової продукції. Із широким застосуванням інтелектуальних технологій для сталевих конструкцій будуть прийняті жорсткіші стандарти, що призведе до подальшого покращення якості продукції.
Схожі новини
- Як вибрати відповідний розмір для конструкції стайні зі сталевим каркасом?
- Збірка сталевих конструкцій на місці + Робочий процес інтегрального підйому + ключові зауваження
- Чому для сучасного життя варто вибрати двошаровий збірний сталевий каркасний будинок?
- Дев'ять ключових моментів для проектування та будівництва заводських будівель із сталевих конструкцій
- Як сталеві конструкції курника можуть покращити управління птахофабриками?
- «Локомотивні» промислові будівлі: 3-поверховий офіс має бути сталевим чи бетонним?
Залиште мені повідомлення